Maisstärke in Lebensmittel-, Futtermittel- und Industriequalität: Was sich in der Anlage verändert
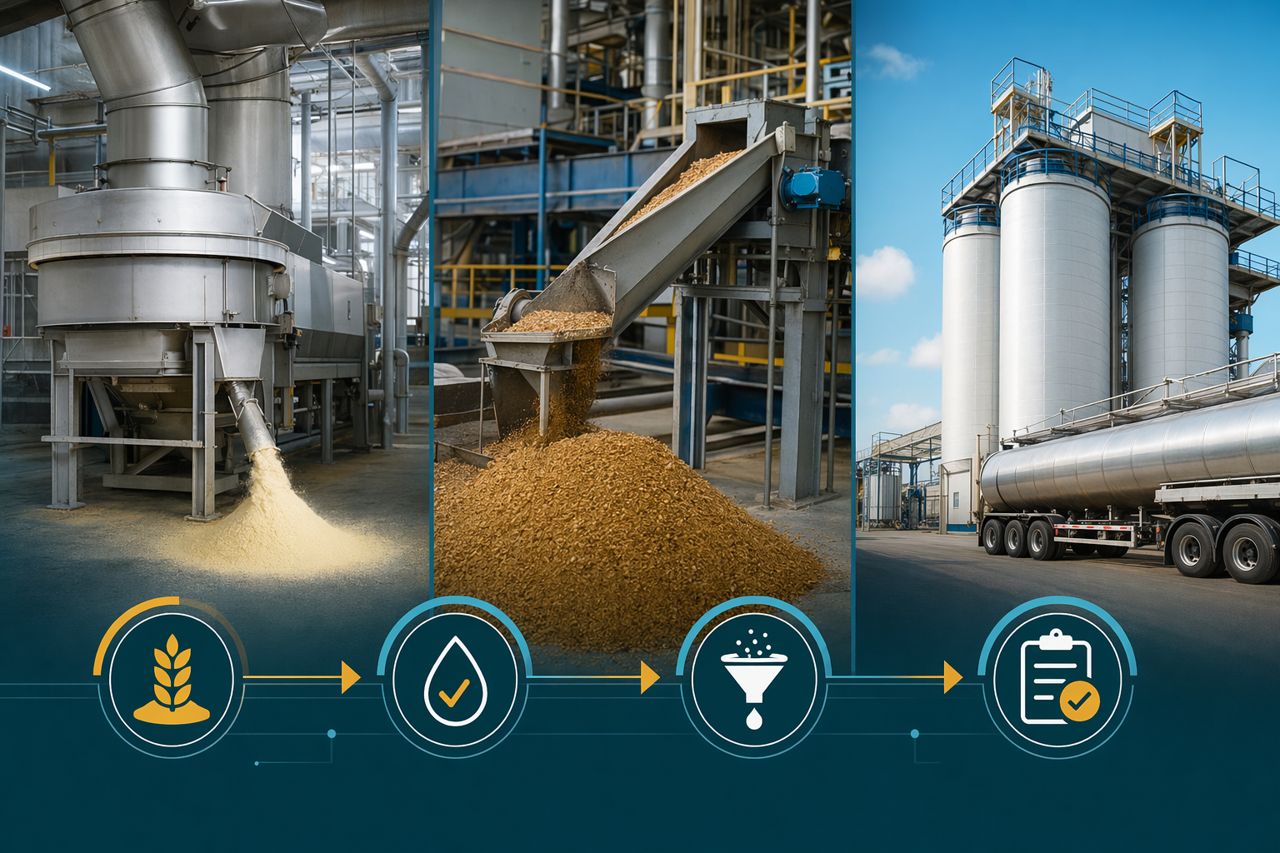
Maisstärke kann dieselbe Nassmühle über unterschiedliche kommerzielle Wege verlassen: als Lebensmittelstärke, als futtermittelbezogene Nebenproduktströme oder für industrielle Anwendungen. Der vorgelagerte Prozess wirkt in jedem Fall vertraut: Quellen, Mahlen, Keimabtrennung, Faserentfernung, Glutenabtrennung, Stärkewäsche, Entwässerung, Trocknung sowie Verpackung oder weitere Umwandlung.
Was sich ändert, ist der Schwerpunkt der Prozesskontrolle.
Eine Linie für Lebensmittelstärke unterliegt in der Regel strengeren Anforderungen an Hygiene, Rückverfolgbarkeit, Sensorik und Kundenaudits. Ein futtermittelorientierter Produktstrom legt mehr Gewicht auf rückgewinnbare Nährstoffe, Konsistenz der Nebenprodukte, Feuchte und effiziente Feststoffführung. Industriestärke kann bei optischen Zielwerten andere Toleranzen zulassen, verlangt jedoch häufig eine hohe funktionelle Konstanz: Viskosität, Filtrationsverhalten, Eignung für die Umwandlung oder berechenbare Leistung in Papier-, Wellpappen-, Fermentations-, Textil- oder Klebstoffsystemen.
Für einen Enzymlieferanten für die Maisnassvermahlung lautet die praktische Frage nicht nur, welches Enzym zum Substrat passt. Entscheidend ist auch, wohin das Produkt geht, was die Anlage misst und wie viel Betriebsrisiko das Team während eines Versuchs akzeptieren kann.
Dieselbe Maisnassmühle, drei unterschiedliche Entscheidungsfilter
Eine Nassmühle ist ein integriertes System. Eine Änderung beim Quellen, im Mahlprofil, bei der Viskosität oder im Trennverhältnis kann Wertanteile zwischen Stärke, Gluten, Fasern, Keimen, Dünnschlempe, Prozesswasser und nachgelagerter Umwandlung verschieben.
Der Zielmarkt beeinflusst Entscheidungen in vier Bereichen:
- Prozesspriorität: Stärkereinheit, Ausbeute, Durchsatz, Viskositätskontrolle, Wascheffizienz oder Rückgewinnung von Nebenprodukten.
- Dokumentation: Allergenangaben, Anforderungen an Lebensmittelkontakt, Rückverfolgbarkeit, Kundenfragebögen und Unterlagen zur Änderungssteuerung.
- Verpackung und Logistik: Tankwagen, Silotransfer, Säcke, Big Bags, Feuchteschutz, Chargentrennung oder dedizierte Verladeverfahren.
- Versuchstoleranz: Wie viel Schwankung die Anlage zulassen kann, ohne Lieferzusagen und QA-Freigabekriterien zu gefährden.
Enzymprogramme müssen zu diesen Rahmenbedingungen passen, statt außerhalb davon betrachtet zu werden.
Maisstärke in Lebensmittelqualität: Kontrolle, Sauberkeit und Freigabesicherheit
Die Herstellung von Lebensmittelstärke stellt die Anlage unter die intensivste Prüfung durch Kunden und Qualitätssicherung. Käufer achten häufig auf Farbe, Geruch, Geschmacksneutralität, mikrobiologische Kontrolle, Vermeidung von Fremdmaterial, Unterstützung bei der Kennzeichnung und gleichbleibendes funktionelles Verhalten.
In der Mühle erhöht dies typischerweise die Aufmerksamkeit für:
- Kontrolle des Quellwassers und Schwankungen der Rohmaisqualität.
- Edelstahlkontaktflächen, saubere Förderwege und hygienische Haltepunkte.
- Stärke-Protein-Trennung zur Unterstützung niedriger Restproteinziele.
- Disziplin beim Waschwasser und Entfernung löslicher Bestandteile.
- Trocknungsbedingungen, die die Farbe schützen und qualitätsrelevante Veränderungen durch Hitze vermeiden.
- Chargenrückverfolgbarkeit vom Maiseingang bis zur Verpackung.
Wo Enzyme relevant sein können
In Lebensmittelprozessen wird der Enzymeinsatz normalerweise besonders konservativ bewertet. Die Anlage möchte Prozessvorteile erzielen, ohne Risiken für Kennzeichnung, Dokumentation oder Kontamination einzuführen.
Typische enzymbezogene Ziele können sein:
- Unterstützung einer gleichmäßigen Quellung, wenn die Maisqualität saisonal schwankt.
- Reduzierung der Viskosität in ausgewählten Prozessströmen zur Verbesserung von Pumpfähigkeit und Trennung.
- Verbesserung der Stärkezugänglichkeit vor der Hydrolyse oder Herstellung modifizierter Stärke.
- Stabilisierung des Filtrations- oder Entwässerungsverhaltens, wenn die Verarbeitung hoher Feststoffgehalte den Durchsatz begrenzt.
Für Mazerun beginnt die technische Diskussion mit den bestehenden Steuerungsparametern der Anlage: pH-Fenster, Temperaturprofil, Verweilzeit, Feststoffgehalt, Reinigungs- und Hygienekonzept sowie Dokumentationserwartungen. Die Enzymempfehlung muss anschließend sowohl zum Nassmühlenprozess als auch zur Freigabeumgebung des Kunden passen.
Futtermittelbezogene Ströme: rückgewinnbarer Wert und konstante Nebenprodukte
Die Maisnassvermahlung erzeugt nicht nur Stärke. Keime, Glutenmehl, Glutenfutter, Fasern und eingedicktes Quellwasser stellen wichtige Wertströme dar. Wenn der kommerzielle Fokus auch futtermittelbezogene Nebenprodukte umfasst, priorisiert die Anlage häufig Feststofferfassung, Nährstoffkonstanz, Trocknungseffizienz und berechenbares Handling.
Futtermittelbezogene Prozesse sind möglicherweise weniger empfindlich gegenüber Stärkeweißgrad oder Verpackung in Lebensmittelqualität, bleiben aber wirtschaftlich hochsensibel. Übermäßige Viskosität, unzureichende Trennung, ungleichmäßiges Faserverhalten oder instabile Feuchte können den Energiebedarf erhöhen und die vermarktbare Konsistenz verringern.
Praktische Prioritäten in der Anlage
Futtermittelorientierte Entscheidungen konzentrieren sich häufig auf:
- Effiziente Trennung von Stärke aus Fasern und Protein.
- Stabiler Feststofffluss in Verdampfer, Pressen, Filter und Trockner.
- Weniger Fouling und weniger ungeplante Verlangsamungen.
- Konstante Feuchte und gleichmäßiges Nährstoffprofil in den ausgehenden Nebenprodukten.
- Bessere Nutzung von Prozesswasser, ohne nachgelagerte Rückgewinnungsstufen zu überlasten.
Wo Enzyme relevant sein können
Enzyme können helfen, indem sie das Handlingverhalten ausgewählter kohlenhydratreicher Ströme verändern. Das Ziel besteht nicht einfach darin, Material abzubauen. Das Ziel ist, den Strom innerhalb der bestehenden mechanischen Grenzen der Anlage leichter bewegbar, trennbar, waschbar, konzentrierbar oder trocknungsfähig zu machen.
Ein guter Versuchsplan sollte praktische Indikatoren erfassen: Pumpenlast, Siebleistung, Zentrifugenstabilität, Filtrationsrate, Trocknerlast, Feuchtekonstanz der Nebenprodukte und Stärkeverluste in Nicht-Stärke-Ströme.
Industriemaisstärke: Leistungskonstanz statt nur Optik
Kunden für Industriestärke legen häufig weniger Wert auf kulinarische Neutralität und stärker auf berechenbare Prozessleistung. Das kann Viskositätsstabilität, Klebkraft, Filmbildung, Umwandlungsgeschwindigkeit, Feststoffhandling, Fermentationseignung oder Kompatibilität mit der Formulierung des Kunden bedeuten.
Industrielle Zielanwendungen können sein:
- Papier und Wellpappe.
- Klebstoffe und Bindemittel.
- Textilschlichte.
- Fermentationsrohstoff.
- Bindemittel für Gießerei- und Bauanwendungen.
- Chemische Umwandlungsrouten.
Die Anlage kann daher Stärkegehalt, Partikelverhalten, Umwandlungsbereitschaft und Versandkonstanz eher auf die nachgelagerte Leistung als auf sensorische Lebensmittelanforderungen ausrichten.
Wo Enzyme relevant sein können
Bei Industriestärke ist die Enzymstrategie häufig an funktionelle Spezifikationen gekoppelt. Beispiele sind Viskositätsreduzierung vor Verdampfung oder Konzentration, Unterstützung der Verflüssigung für die Dextroseumwandlung oder Vorbereitung von Stärkeströmen, die eine berechenbare nachgelagerte Hydrolyse benötigen.
Industriekunden akzeptieren möglicherweise andere Dokumentationspakete als Lebensmittelkunden, erwarten aber dennoch Konstanz. Wenn eine Enzymänderung Viskosität, Filtrationsverhalten oder Kohlenhydratprofil verändert, benötigt die Anlage einen klaren Vorher-nachher-Vergleich und einen kontrollierten Implementierungspfad.
Was ändert sich tatsächlich in der Anlage?
Die Ausrüstung muss sich nicht drastisch ändern, die betrieblichen Prioritäten jedoch schon.
| Anlagenbereich |
Schwerpunkt Lebensmittelqualität |
Schwerpunkt futtermittelbezogen |
Schwerpunkt Industrie |
| Maiseingang |
Rückverfolgbarkeit, Qualitätsprüfung, Kontaminationsvermeidung |
Nährwert, Feuchte, Lagerstabilität |
Potenzial für Stärkeleistung, Konstanz |
| Quellen |
Kontrollierte Extraktion, mikrobiologische Disziplin, Stärkeaufschluss |
Feststoffrückgewinnung und Prozesswasserbilanz |
Gleichmäßiges Weichmachen für nachgelagerte Umwandlung |
| Trennung |
Stärkereinheit und geringe Proteinverschleppung |
Effiziente Rückgewinnung über Stärke, Gluten und Fasern |
Stabile Fraktionsqualität für funktionelle Nutzung |
| Waschen |
Entfernung löslicher Bestandteile, Farbe, Geruch, Freigabesicherheit |
Wasserbilanz und Feststofferfassung |
Funktionelle Konstanz und Umwandlungsbereitschaft |
| Entwässerung und Trocknung |
Feuchtekontrolle, Hygiene, Verpackungsbereitschaft |
Energieeffizienz und Stabilität der Nebenprodukte |
Feuchte und Handlingverhalten für den Kundenprozess |
| Dokumentation |
Lebensmittelsicherheit, Rückverfolgbarkeit, Kundenaudits |
Futtermittel-Compliance und Nährstoffkonstanz |
Technische Spezifikationen und Leistungsnachweise |
Deshalb kann eine einzelne Enzymempfehlung nicht vom Zielmarkt des Produkts getrennt werden. Dasselbe Dosierfenster, das die Viskosität in einem industriellen Strom verbessert, kann für eine Lebensmittelstärkelinie ungeeignet sein, wenn es Dokumentation, Freigabeprüfung oder Kundenfreigabe erschwert.
Die Enzymauswahl sollte dem kommerziellen Ziel folgen
Eine systematische Enzymbewertung beginnt in der Regel mit drei Fragen.
1. Wo liegt der Engpass?
Verliert die Anlage Stärke in die Faserfraktion? Begrenzt hohe Viskosität den Durchfluss? Arbeitet eine Zentrifuge nahe an ihrer Stabilitätsgrenze? Verlangsamt sich die Filtration in bestimmten Ernteperioden? Ist die Dextroseumwandlung weniger berechenbar als erwartet?
Der Engpass definiert das Enzymziel klarer als die Qualitätsbezeichnung allein.
2. Wo liegt das akzeptable Dosierfenster?
Maisnassmühlen arbeiten kontinuierlich, und die Dosierung muss reale Anlagenbedingungen berücksichtigen: verfügbare Einspeisepunkte, Mischqualität, Temperaturprofil, pH-Bereich, Verweilzeit, CIP-Plan und Zugang für Probenahmen. Ein technisch überzeugendes Enzym, das sich nicht sauber in die Linie einbringen lässt, wird die Anlagenprüfung nicht bestehen.
3. Welche Nachweise benötigen Qualitätssicherung und Betrieb?
Lebensmittel-, Futtermittel- und Industrieprodukte erfordern unterschiedliche Nachweispakete. Ein Lebensmittelkunde benötigt möglicherweise Allergenunterlagen, Herkunftserklärungen, Chargenrückverfolgbarkeit und Unterstützung bei der Änderungssteuerung. Ein futtermittelbezogener Strom kann Daten zur Nebenproduktkonstanz erfordern. Ein Industriekunde konzentriert sich möglicherweise auf Viskositätskurve, Filtrationsleistung, Kohlenhydratprofil oder Umwandlungsergebnis.
Mazerun unterstützt die Enzymbewertung anhand der Nachweise, die die Anlage tatsächlich für eine kontrollierte Entscheidung benötigt.
Versuchsdesign: eng genug, um verlässlich zu sein
Ein Nassmühlenversuch sollte nicht zu einer anlagenweiten Ratesituation werden. Die besten Versuche isolieren eine Prozessfrage, definieren das Ausgangsverhalten und legen Abbruchbedingungen fest, bevor die Dosierung beginnt.
Ein praktischer Versuchsplan kann Folgendes umfassen:
- Aktuelle Prozesskarte und vorgeschlagener Einspeisepunkt.
- Ausgangsdaten vergleichbarer Betriebstage.
- Hinweise zur Maisqualität und Aufzeichnungen zu Quellbedingungen.
- Zielstrom, Verweilzeit und Mischbedingungen.
- Erwartete Indikatoren wie Viskosität, Filtrationsverhalten, Trennstabilität, Stärkeverlust, Trocknerlast oder Trend der Dextroseumwandlung.
- Erforderliche QA-Dokumentation, bevor Versuchsmaterial in den vorgesehenen Produktkanal gelangen darf.
- Klare Auswertungssitzung mit Betrieb, Qualitätssicherung und kaufmännischen Stakeholdern.
Dieser Ansatz hilft der Anlage, einen echten Enzymeffekt nicht mit normalen Schwankungen bei Ernte, Mahlung oder Durchsatz zu verwechseln.
Verpackungserwartungen ändern sich ebenfalls je nach Qualität
Verpackung wird häufig als Logistikthema behandelt, ist bei Stärke jedoch Teil der Qualitätssteuerung.
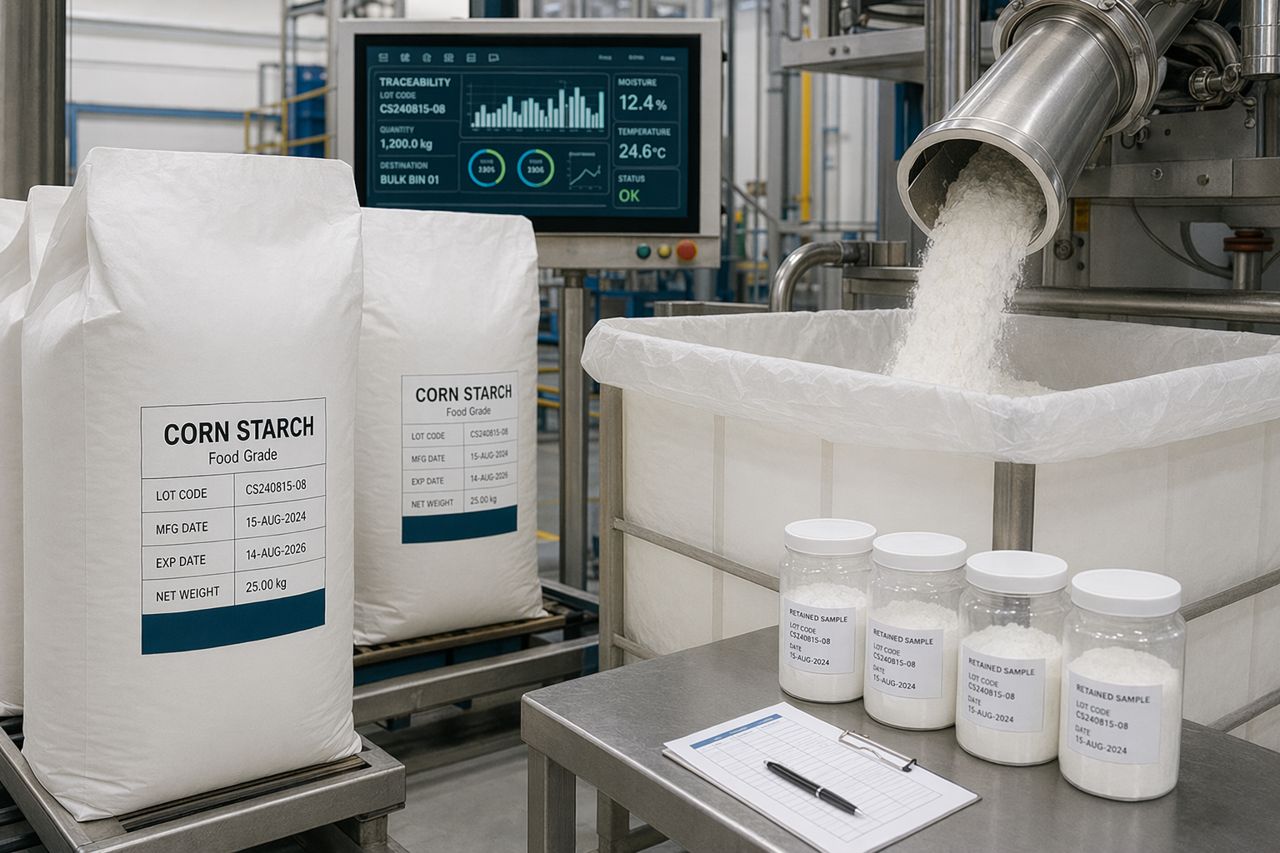
Lebensmittelstärke kann strengere Trennung, saubere Säcke oder Big Bags, geschlossene Transfersysteme, Chargencodierung, Rückstellmuster und dokumentierte Hygieneverfahren erfordern. Futtermittelbezogene Produkte priorisieren möglicherweise Schüttgutbewegung, Feuchtestabilität und berechenbare Verladung in Futtermittelkanäle. Industriestärke kann je nach Kundenprozess und Feuchteempfindlichkeit als Schüttgut, in Säcken oder in Tankwagen versendet werden.
Wenn ein Enzymprogramm das Feststoffverhalten oder die Trocknerlast verändert, kann sich auch die Verpackungsleistung ändern. Eine Stärke, die sich effizienter entwässern lässt, kann sich beim Trocknen, Kühlen, Fördern oder Absacken anders verhalten. Diese nachgelagerten Beobachtungen sollten in die Versuchsauswertung einbezogen werden.
Wie Mazerun Teams in der Maisnassvermahlung unterstützt
Mazerun arbeitet mit Teams in der Maisnassvermahlung zusammen, die praktische Enzymunterstützung benötigen, ohne den kontinuierlichen Betrieb zu stören. Unsere Aufgabe ist es, die Enzymauswahl mit der Realität der Anlage zu verbinden: Substrat, Kontaktzeit, Fließweg, Prozesstemperatur, pH-Bereich, Dokumentationsanforderungen und kommerzieller Zielmarkt der Stärke oder des Nebenprodukts.
Die Unterstützung kann umfassen:
- Anwendungsprüfung für Quellen, Trennung, Viskositätsreduzierung, Verflüssigung, Verzuckerung, Filtration oder Dextroseumwandlung.
- Auswahl von Enzymkandidaten, die zu den Anlagenbedingungen passen.
- Unterstützung beim Versuchsprotokoll mit definierten Betriebsindikatoren.
- QA-Dokumentationsunterstützung für die Kundenprüfung.
- Scale-up-Begleitung von der Laborbewertung bis zum kontrollierten Anlagenversuch.
- Fehleranalyse, wenn sich Maisqualität, Viskosität oder Trennverhalten verändern.
Das Ziel ist nicht, zusätzliche Komplexität zu schaffen. Das Ziel ist, der Mühle zu helfen, eine gut bemessene Änderung mit ausreichend Nachweisen umzusetzen, damit Produktion, Qualitätssicherung und kaufmännische Teams abgestimmt bleiben.
Enzymberatung für Ihr Zielprodukt anfragen
Wenn Ihre Anlage Anforderungen für Lebensmittel-, futtermittelbezogene oder industrielle Maisstärke vergleicht, kann Mazerun dabei helfen, Prozessstufe, Qualitätsvorgaben und Versuchspfad zu prüfen, bevor die Dosierung beginnt.
Fordern Sie ein Angebot über das Formular auf der Website an und nennen Sie die angestrebte Produktqualität, die Prozessstufe, den betrieblichen Engpass und etwaige Dokumentationserwartungen. Wir antworten mit einer praxisnahen Enzymempfehlung und einem Plan für die Versuchsdiskussion.