Amidon de maïs de qualité alimentaire, pour l’alimentation animale et industriel : ce qui change dans l’usine
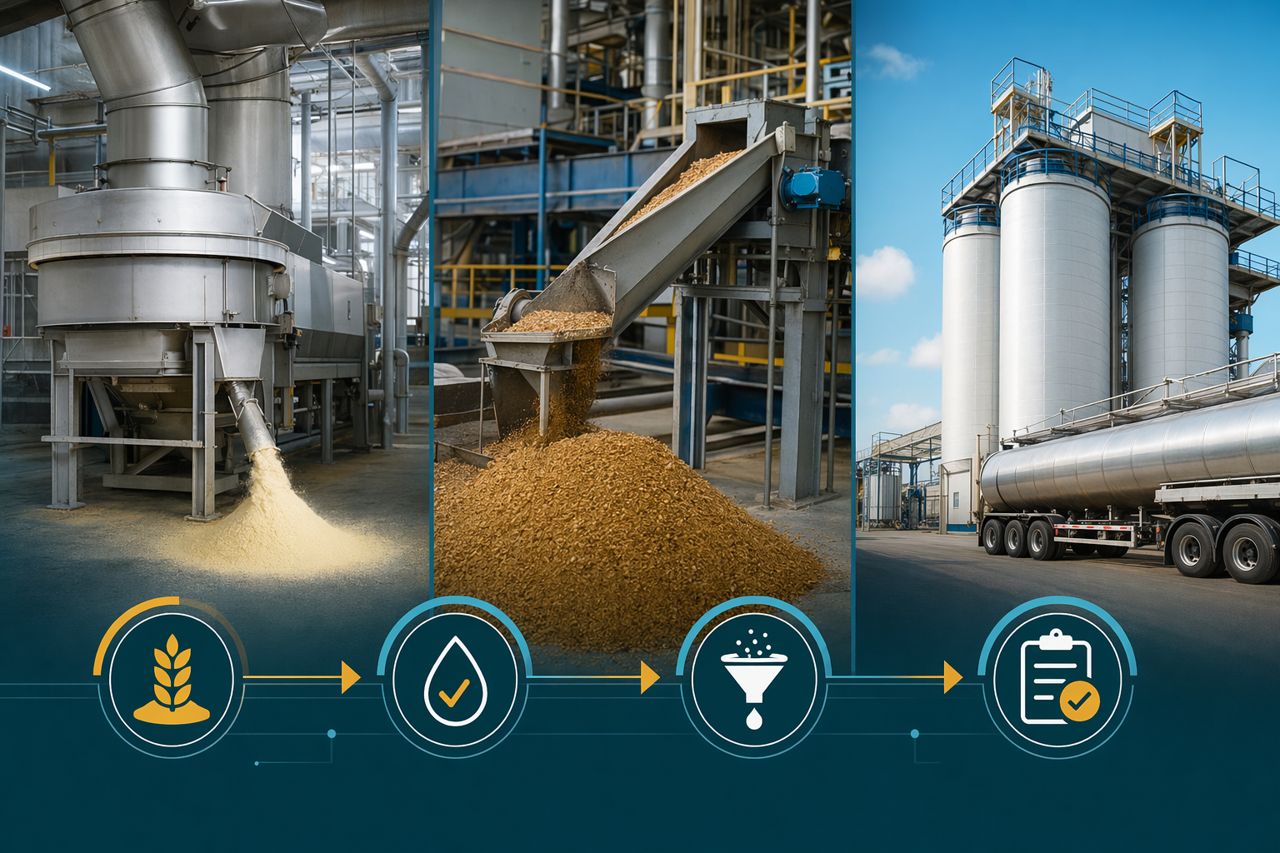
L’amidon de maïs peut sortir de la même amidonnerie par différentes voies commerciales : applications alimentaires, coproduits liés à l’alimentation animale ou usages industriels. Le procédé amont reste familier dans chaque cas : trempage, broyage, séparation du germe, élimination des fibres, séparation du gluten, lavage de l’amidon, déshydratation, séchage, puis conditionnement ou transformation ultérieure.
Ce qui change, c’est l’accent mis sur le contrôle.
Une ligne d’amidon de qualité alimentaire est généralement régie par des exigences plus strictes en matière d’hygiène, de traçabilité, de critères sensoriels et d’audits clients. Un flux de produit orienté vers l’alimentation animale met davantage l’accent sur les nutriments récupérables, la régularité des coproduits, l’humidité et l’acheminement efficace des solides. L’amidon industriel peut tolérer des objectifs d’aspect différents, mais exige souvent une forte constance fonctionnelle : viscosité, comportement à la filtration, aptitude à la conversion ou performance prévisible dans les systèmes papier, ondulé, fermentation, textile ou adhésifs.
Pour un fournisseur d’enzymes destiné à la mouture humide du maïs, la question pratique n’est pas seulement de savoir quelle enzyme convient au substrat. Il faut aussi comprendre où va le produit, ce que l’usine mesure et quel niveau de risque opérationnel l’équipe peut accepter pendant un essai.
La même amidonnerie de maïs, trois filtres de décision différents
Une amidonnerie par voie humide est un système intégré. Une modification du trempage, du profil de broyage, de la viscosité ou de l’équilibre de séparation peut déplacer de la valeur entre l’amidon, le gluten, les fibres, le germe, les effluents légers, l’eau de procédé et la conversion en aval.
Le débouché du grade influence les décisions dans quatre domaines :
- Priorité procédé : pureté de l’amidon, rendement, débit, maîtrise de la viscosité, efficacité du lavage ou récupération des coproduits.
- Documentation : déclarations relatives aux allergènes, exigences liées au contact alimentaire, traçabilité, questionnaires clients et dossiers de maîtrise des changements.
- Conditionnement et logistique : citerne vrac, transfert en silo, sacs, grands contenants, protection contre l’humidité, ségrégation des lots ou procédures de chargement dédiées.
- Tolérance d’essai : niveau de variation que l’usine peut autoriser tout en respectant ses engagements d’expédition et ses critères de libération qualité.
Les programmes enzymatiques doivent s’intégrer à ces contraintes plutôt que fonctionner en marge de celles-ci.
Amidon de maïs de qualité alimentaire : contrôle, propreté et confiance à la libération
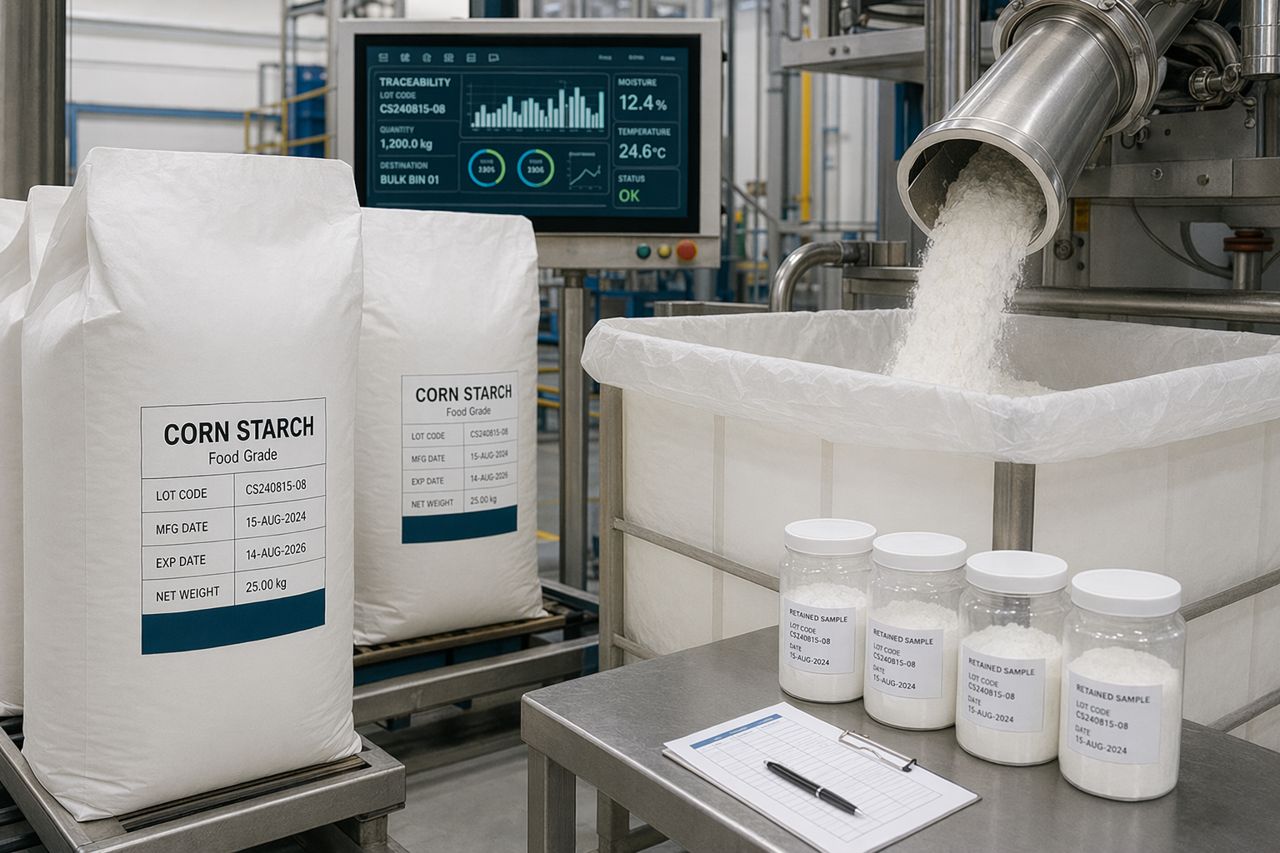
La production d’amidon de qualité alimentaire place l’usine sous la surveillance la plus étroite des clients et de l’assurance qualité. Les acheteurs se concentrent souvent sur la couleur, l’odeur, la neutralité gustative, le contrôle microbiologique, la prévention des corps étrangers, le support d’étiquetage et la régularité du comportement fonctionnel.
Dans l’usine, cela augmente généralement l’attention portée à :
- La maîtrise de l’eau de trempage et de la variabilité du maïs brut.
- Les surfaces en contact en acier inoxydable, les circuits de transfert propres et les points de rétention hygiéniques.
- La séparation amidon-protéines pour atteindre de faibles teneurs en protéines résiduelles.
- La rigueur dans l’utilisation de l’eau de lavage et l’élimination des solubles.
- Les conditions de séchage qui préservent la couleur et évitent les dérives qualité liées à la chaleur.
- La traçabilité des lots depuis la réception du maïs jusqu’au conditionnement.
Où les enzymes peuvent être importantes
Dans les opérations de qualité alimentaire, l’utilisation d’enzymes est généralement évaluée avec prudence. L’usine recherche un bénéfice procédé sans introduire de risque d’étiquetage, de documentation ou de contamination.
Les objectifs typiques liés aux enzymes peuvent inclure :
- Soutenir la régularité du trempage lorsque la qualité du maïs évolue selon les saisons.
- Réduire la viscosité dans certains flux de procédé afin d’améliorer le pompage et la séparation.
- Améliorer l’accessibilité de l’amidon avant hydrolyse ou production d’amidons modifiés.
- Stabiliser le comportement de filtration ou de déshydratation lorsque la gestion de fortes teneurs en solides limite le débit.
Pour Mazerun, la discussion technique commence par les contrôles existants de l’usine : plage de pH, profil de température, temps de rétention, niveau de solides, plan d’assainissement et attentes documentaires. La recommandation enzymatique doit ensuite correspondre à la fois au procédé de mouture humide et à l’environnement de libération client.
Flux liés à l’alimentation animale : valeur récupérable et coproduits constants
La mouture humide du maïs ne produit pas uniquement de l’amidon. Le germe, la farine de gluten, le gluten feed, les fibres et la liqueur de trempage concentrée représentent des flux de valeur importants. Lorsque l’objectif commercial inclut des coproduits destinés à l’alimentation animale, l’usine privilégie souvent la capture des solides, la régularité nutritionnelle, l’efficacité du séchage et une manutention prévisible.
Les opérations liées à l’alimentation animale peuvent être moins sensibles à la blancheur de l’amidon ou au conditionnement de qualité alimentaire, mais elles restent très sensibles à l’économie du procédé. Une viscosité excessive, une mauvaise séparation, un comportement irrégulier des fibres ou une humidité instable peuvent accroître la demande énergétique et réduire la constance commercialisable.
Priorités pratiques en usine
Les décisions orientées vers l’alimentation animale se concentrent souvent sur :
- La séparation efficace de l’amidon par rapport aux fibres et aux protéines.
- Un flux stable de solides vers les évaporateurs, presses, filtres et sécheurs.
- Une réduction de l’encrassement et des ralentissements non planifiés.
- Une humidité et un profil nutritionnel constants dans les coproduits sortants.
- Une meilleure utilisation de l’eau de procédé sans surcharge de la récupération en aval.
Où les enzymes peuvent être importantes
Les enzymes peuvent aider en modifiant le comportement de certains flux riches en glucides. L’objectif n’est pas simplement de dégrader la matière. L’objectif est de rendre le flux plus facile à déplacer, séparer, laver, concentrer ou sécher dans les limites mécaniques existantes de l’usine.
Un bon plan d’essai doit suivre des indicateurs pratiques : charge de pompage, performance des tamis, stabilité des centrifugeuses, débit de filtration, charge du sécheur, régularité de l’humidité des coproduits et pertes d’amidon dans les flux non amylacés.
Amidon de maïs industriel : constance de performance plutôt que simple apparence
Les clients d’amidon industriel se préoccupent souvent moins de la neutralité culinaire que de la performance prévisible en procédé. Cela peut signifier une stabilité de viscosité, une résistance de collage, la formation de film, une vitesse de conversion, la gestion des solides, l’aptitude à la fermentation ou la compatibilité avec la formulation du client.
Les débouchés industriels peuvent inclure :
- Papier et carton ondulé.
- Adhésifs et liants.
- Encollage textile.
- Matière première de fermentation.
- Liants pour fonderie et construction.
- Voies de conversion chimique.
L’usine peut donc ajuster l’humidité de l’amidon, le comportement des particules, l’aptitude à la conversion et la constance des expéditions en fonction de la performance en aval, plutôt que des exigences sensorielles alimentaires.
Où les enzymes peuvent être importantes
Pour l’amidon industriel, la stratégie enzymatique est souvent liée à la spécification fonctionnelle. Les exemples incluent la réduction de viscosité avant évaporation ou concentration, le soutien de la liquéfaction pour la conversion en dextrose, ou la préparation de flux d’amidon nécessitant une hydrolyse en aval prévisible.
Les clients industriels peuvent accepter des dossiers documentaires différents de ceux des clients alimentaires, mais ils attendent tout de même de la constance. Si un changement enzymatique modifie la viscosité, le comportement de filtration ou le profil glucidique, l’usine a besoin d’une vision claire avant/après et d’un chemin de mise en œuvre maîtrisé.
Qu’est-ce qui change réellement dans l’usine ?
Les équipements ne changent pas forcément de manière spectaculaire, mais les priorités d’exploitation évoluent.
| Zone de l’usine |
Priorité qualité alimentaire |
Priorité alimentation animale |
Priorité industrielle |
| Réception du maïs |
Traçabilité, contrôle qualité, prévention des contaminants |
Valeur nutritionnelle, humidité, stabilité au stockage |
Potentiel de performance de l’amidon, constance |
| Trempage |
Extraction contrôlée, discipline microbiologique, libération de l’amidon |
Récupération des solides et équilibre de l’eau de procédé |
Ramollissement constant pour la conversion en aval |
| Séparation |
Pureté de l’amidon et faible entraînement protéique |
Récupération efficace entre amidon, gluten et fibres |
Qualité stable des fractions pour l’usage fonctionnel |
| Lavage |
Élimination des solubles, couleur, odeur, confiance à la libération |
Équilibre hydrique et capture des solides |
Constance fonctionnelle et aptitude à la conversion |
| Déshydratation et séchage |
Maîtrise de l’humidité, hygiène, aptitude au conditionnement |
Efficacité énergétique et stabilité des coproduits |
Humidité et comportement de manutention pour le procédé client |
| Documentation |
Sécurité alimentaire, traçabilité, audits clients |
Conformité alimentation animale et constance nutritionnelle |
Spécifications techniques et enregistrements de performance |
C’est pourquoi une recommandation enzymatique unique ne peut pas être séparée du débouché du produit. La même fenêtre de dosage qui améliore la viscosité dans un flux industriel peut être inappropriée pour une ligne de qualité alimentaire si elle complique la documentation, les tests de libération ou l’approbation client.
La sélection enzymatique doit suivre le débouché commercial
Une revue enzymatique rigoureuse commence généralement par trois questions.
1. Quel est le goulot d’étranglement ?
L’usine perd-elle de l’amidon dans les fibres ? Une forte viscosité limite-t-elle l’écoulement ? Une centrifugeuse fonctionne-t-elle près de sa limite de stabilité ? La filtration ralentit-elle pendant certaines périodes de récolte du maïs ? La conversion en dextrose est-elle moins prévisible que prévu ?
Le goulot d’étranglement définit la cible enzymatique plus clairement que le seul libellé du grade.
2. Où se situe la fenêtre de dosage acceptable ?
Les amidonneries de maïs fonctionnent en continu, et le dosage doit respecter les contraintes réelles de l’usine : points d’injection disponibles, qualité du mélange, profil de température, plage de pH, temps de rétention, programme de NEP et accès pour l’échantillonnage. Une enzyme techniquement pertinente qui ne peut pas être introduite proprement dans la ligne ne passera pas l’examen de l’usine.
3. Quelles preuves l’assurance qualité et les opérations exigent-elles ?
Les produits alimentaires, liés à l’alimentation animale et industriels nécessitent des dossiers de preuves différents. Un client alimentaire peut demander une documentation allergènes, des déclarations d’origine, une traçabilité des lots et un support de maîtrise des changements. Un flux lié à l’alimentation animale peut nécessiter des données de constance des coproduits. Un client industriel peut se concentrer sur la courbe de viscosité, la performance de filtration, le profil glucidique ou le résultat de conversion.
Mazerun accompagne l’évaluation enzymatique autour des preuves dont l’usine a réellement besoin pour prendre une décision maîtrisée.
Conception de l’essai : rester assez ciblé pour être fiable
Un essai en amidonnerie ne doit pas devenir un exercice de supposition à l’échelle de toute l’usine. Les meilleurs essais isolent une question procédé, définissent le comportement de référence et établissent les conditions d’arrêt avant le début du dosage.
Un plan d’essai pratique peut inclure :
- La cartographie actuelle du procédé et le point d’injection proposé.
- Les données de référence issues de journées d’exploitation comparables.
- Les notes sur la qualité du maïs et les enregistrements des conditions de trempage.
- Le flux cible, le temps de rétention et les conditions de mélange.
- Les indicateurs attendus, tels que la viscosité, le comportement de filtration, la stabilité de séparation, les pertes d’amidon, la charge du sécheur ou la tendance de conversion en dextrose.
- La documentation qualité requise avant que la matière d’essai puisse entrer dans le canal produit prévu.
- Une réunion de revue claire avec les opérations, l’assurance qualité et les parties prenantes commerciales.
Cette approche aide l’usine à éviter de confondre un véritable effet enzymatique avec une variation normale liée à la récolte, au broyage ou au débit.
Les attentes de conditionnement changent aussi selon le grade
Le conditionnement est souvent considéré comme un sujet logistique, mais pour l’amidon, il fait partie du contrôle du grade.
L’amidon de qualité alimentaire peut exiger une ségrégation plus stricte, des sacs ou grands contenants propres, des systèmes de transfert fermés, un codage des lots, des échantillons conservés et des pratiques d’hygiène documentées. Les produits liés à l’alimentation animale peuvent privilégier le mouvement en vrac, la stabilité de l’humidité et un chargement prévisible vers les circuits d’alimentation animale. L’amidon industriel peut être expédié en vrac, en sacs ou en citernes selon le procédé du client et la sensibilité à l’humidité.
Si un programme enzymatique modifie le comportement des solides ou la charge de séchage, la performance de conditionnement peut également changer. Un amidon qui se déshydrate plus efficacement peut se comporter différemment lors du séchage, du refroidissement, du convoyage ou de l’ensachage. Ces observations en aval doivent être intégrées à la revue de l’essai.
Comment Mazerun accompagne les équipes d’amidonnerie de maïs
Mazerun travaille avec les équipes de mouture humide du maïs qui ont besoin d’un support enzymatique pratique sans perturber l’exploitation continue. Notre rôle consiste à relier la sélection enzymatique à la réalité de l’usine : substrat, temps de contact, chemin d’écoulement, température de procédé, plage de pH, besoins documentaires et débouché commercial de l’amidon ou du coproduit.
L’accompagnement peut inclure :
- Revue d’application pour le trempage, la séparation, la réduction de viscosité, la liquéfaction, la saccharification, la filtration ou la conversion en dextrose.
- Sélection de candidats enzymatiques adaptés aux contraintes de l’usine.
- Support au protocole d’essai avec indicateurs opérationnels définis.
- Support documentaire qualité pour revue client.
- Conseils de montée en échelle, de l’étude au laboratoire à l’essai contrôlé en usine.
- Dépannage lorsque la qualité du maïs, la viscosité ou le comportement de séparation évoluent.
L’objectif n’est pas d’ajouter de la complexité. L’objectif est d’aider l’usine à réaliser un changement mesuré, avec suffisamment de preuves pour maintenir l’alignement entre production, assurance qualité et équipes commerciales.
Demander des conseils enzymatiques pour votre grade d’amidon cible
Si votre usine compare les exigences relatives à l’amidon de maïs alimentaire, lié à l’alimentation animale ou industriel, Mazerun peut vous aider à examiner l’étape du procédé, les contraintes de grade et le parcours d’essai avant le début du dosage.
Demandez un devis via le formulaire du site et indiquez le grade de produit ciblé, l’étape du procédé, le goulot d’étranglement opérationnel et toute attente documentaire. Nous répondrons avec une recommandation enzymatique pratique et un plan de discussion pour l’essai.