Séparation amidon-gluten : variables pratiques que les ingénieurs procédés surveillent au quotidien
Dans une amidonnerie de maïs par voie humide, la séparation amidon-gluten est rarement maîtrisée par un seul levier. Elle résulte de la préparation en amont, de la qualité du broyage, de la discipline des flux, de l’état des équipements et de la capacité de l’usine à maintenir de manière constante sa fenêtre d’exploitation en production continue.
Mazerun intervient comme fournisseur d’enzymes pour la transformation du maïs par voie humide, avec une vision pratique de cette étape : les enzymes peuvent contribuer à la maîtrise de la viscosité, à la libération des fibres, à une conversion aval plus propre et à un comportement de procédé plus stable, mais elles donnent les meilleurs résultats lorsque l’environnement de séparation est bien compris. Pour les ingénieurs procédés, l’objectif quotidien n’est pas un idéal de laboratoire. Il s’agit de savoir si les flux restent suffisamment prévisibles pour que l’usine protège le rendement, la disponibilité et la qualité du produit fini.
Cet article passe en revue les variables que les ingénieurs surveillent couramment autour de la séparation amidon-gluten, sans s’appuyer sur des paramètres propres à une usine donnée.
Pourquoi la séparation amidon-gluten est sensible
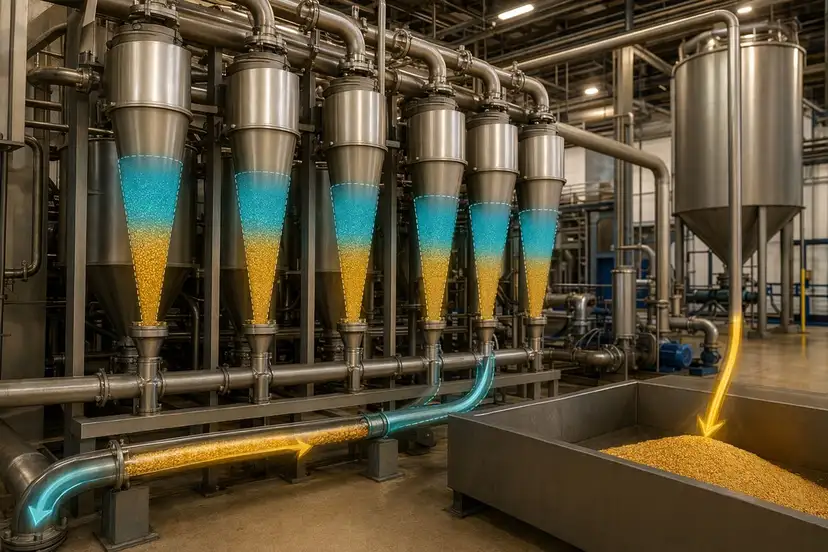
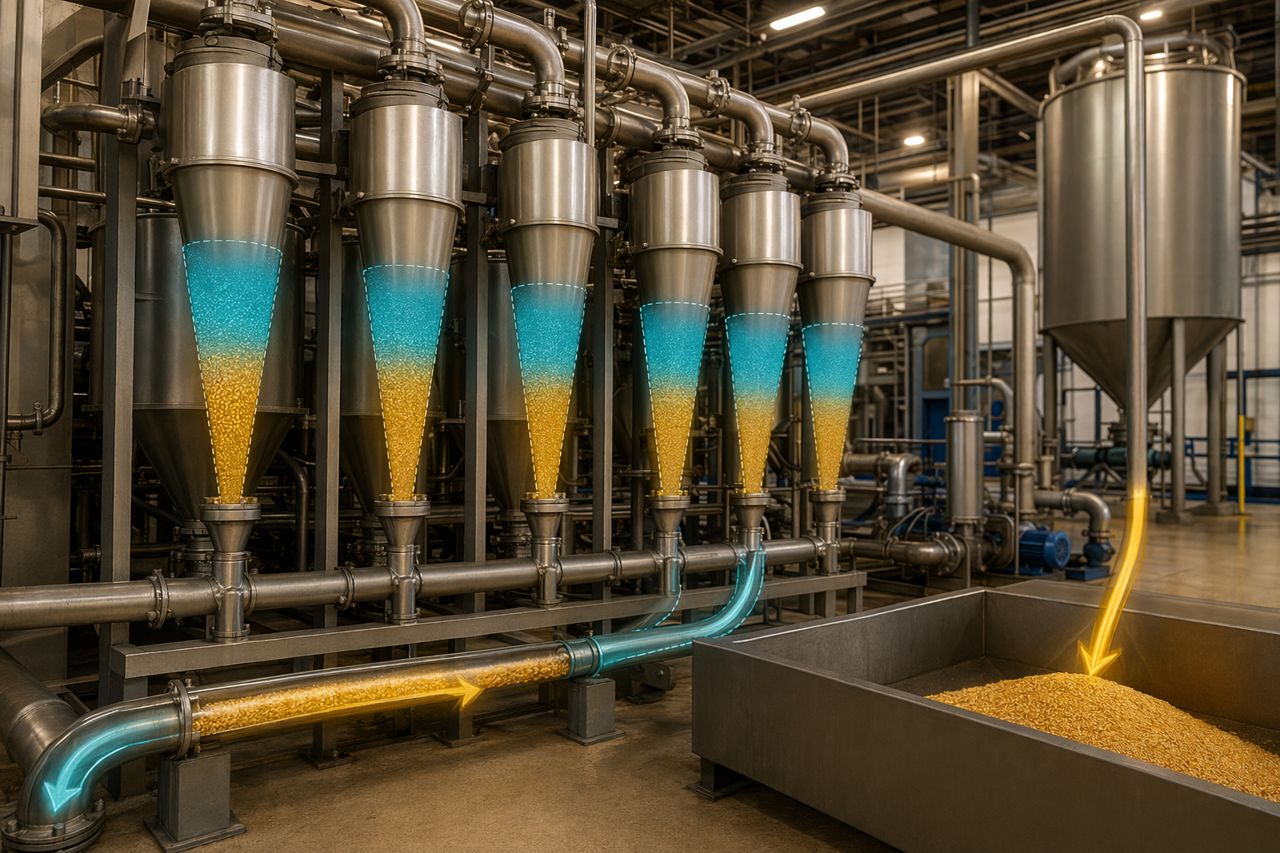
La séparation de l’amidon et du gluten repose sur des différences physiques, mais ces différences sont influencées par la manière dont le grain a été préparé et par le comportement de la suspension sous charge. De faibles variations en amont peuvent modifier la viscosité, la répartition des solides, la libération des particules et la charge imposée aux hydrocyclones, centrifugeuses, tamis et équipements de filtration.
Les symptômes courants incluent :
- Une récupération de l’amidon moins régulière
- Un entraînement de protéines dans les flux riches en amidon
- Des pertes d’amidon dans les flux de gluten ou de fibres
- Une charge de recirculation plus élevée
- Une clarification ou une filtration plus lente
- Une pression de nettoyage plus fréquente
- Une variabilité accrue à l’entrée de la liquéfaction ou de la saccharification
Le système de séparation peut sembler fonctionner, mais les indicateurs aval montrent souvent qu’il travaille plus difficilement.
Variable 1 : contrôle de la densité et équilibre des flux
La densité est l’un des premiers indicateurs surveillés par les équipes procédés, car elle reflète la manière dont les solides sont présentés aux équipements de séparation. Lorsque la densité dérive, les dispositifs de séparation peuvent perdre en précision. Il peut en résulter une variabilité plus large du comportement des surverses et des sousverses, une concentration d’amidon réduite là où elle est attendue, ou davantage de protéines et de fibres fines entraînées dans le mauvais flux.
Un profil de densité stable aide les opérateurs à effectuer des ajustements avec confiance. Un profil instable conduit souvent à traiter les symptômes : modifications de vannes, ajustements de recyclage, changements de dilution et échantillonnages plus fréquents. Pour les acheteurs B2B qui évaluent un soutien enzymatique, la question importante n’est pas de savoir si une enzyme peut résoudre à elle seule une variation de densité. Il s’agit de déterminer si le programme enzymatique correspond au profil réel des solides et contribue à réduire l’instabilité évitable liée à la viscosité ou à la libération avant la séparation.
Variable 2 : charge en solides et pression hydraulique sur les équipements
La charge en solides influence le comportement en résidence, la précision de séparation et la contrainte mécanique. Lorsque le système est poussé au-delà de sa fenêtre d’exploitation confortable, les hydrocyclones et les centrifugeuses peuvent encore déplacer la matière, mais la qualité de coupure peut devenir moins prévisible.
Les ingénieurs surveillent généralement :
- Les tendances à la hausse de la pression différentielle
- Une réduction du contraste de séparation entre les flux
- Une charge de recyclage plus lourde
- Des changements dans le comportement des pompes
- Un colmatage accru des tamis ou une résistance plus forte à la filtration
- Des solides aval plus variables
En pratique, la charge en solides n’est pas seulement une question de capacité. C’est aussi une question de régularité. Une usine peut accepter des variations de charge à court terme, mais des variations répétées peuvent se traduire par des pertes de rendement, du temps de nettoyage et une variabilité de la conversion aval.
Variable 3 : qualité du broyage et libération de l’amidon
La qualité du broyage prépare le terrain pour la séparation. Si l’amidon n’est pas libéré proprement, les équipements de séparation doivent corriger ce que l’étape de broyage n’a pas suffisamment préparé. Une matière trop grossière peut retenir l’amidon dans les fractions riches en fibres. Une matière trop travaillée peut augmenter les fines, modifier la viscosité et compliquer la clarification.
L’objectif n’est pas un broyage agressif pour lui-même. L’objectif est une libération maîtrisée, avec un minimum de fines inutiles et un comportement de suspension maîtrisable. Lors de l’évaluation d’options enzymatiques, Mazerun examine comment un traitement en partie humide peut soutenir la libération et le comportement de viscosité, tout en respectant la stratégie de broyage établie de l’usine.
Les questions souvent posées par les ingénieurs incluent :
- Les pertes d’amidon sont-elles liées à une libération incomplète ou à une inefficacité de séparation ?
- Les fibres fines augmentent-elles l’entraînement dans les flux riches en amidon ?
- Les charges sur tamis changent-elles après des ajustements de broyage ?
- La viscosité aval évolue-t-elle après des modifications de broyage en amont ?
Ces questions aident à distinguer les problèmes mécaniques des opportunités de soutien biochimique.
Variable 4 : entraînement des fibres et comportement des particules fines
Les fibres fines peuvent être l’une des causes les plus persistantes de difficulté de séparation. Elles peuvent entraîner de l’amidon, nuire à la clarté des flux, alourdir la filtration et contribuer à une charge aval irrégulière. Elles peuvent également donner l’impression d’un problème d’équipement de séparation, alors que la cause racine est en réalité liée à la libération, à la préparation ou à la performance des tamis.
L’entraînement des fibres est important parce qu’il affecte plus d’une étape. Il peut influencer :
- La concentration et la qualité du gluten
- La propreté du flux d’amidon
- Les débits de filtration
- La charge de l’évaporateur ou du sécheur
- La régularité de la conversion après liquéfaction
- La fréquence de nettoyage
La sélection enzymatique peut être pertinente lorsque la structure des fibres, la viscosité ou la libération de l’amidon lié fait partie du défi. La valeur pour l’acheteur vient de l’adéquation entre l’approche enzymatique et le véritable goulot d’étranglement de l’usine, plutôt que de l’application d’un traitement générique à tous les cas.
Variable 5 : viscosité et comportement d’écoulement
La viscosité est souvent le point où plusieurs problèmes amont deviennent visibles en même temps. Les changements de régularité du trempage, de broyage, de charge en solides, de fines et d’historique thermique peuvent tous affecter la manière dont la suspension circule dans le système. Une viscosité plus élevée peut réduire la précision de séparation, augmenter l’énergie de pompage, ralentir la filtration et créer une réponse procédé moins stable.
Pour les usines en fonctionnement continu, la maîtrise de la viscosité est précieuse car elle favorise une charge d’équipement plus régulière. Elle réduit également l’attention opérateur nécessaire pour maintenir les flux dans une plage pratique. Le rôle de Mazerun est d’aider les équipes procédés à évaluer si un programme enzymatique peut réduire les contributions évitables à la viscosité, améliorer le comportement de libération ou créer un profil d’alimentation plus stable pour l’étape suivante.
Variable 6 : régularité des flux avant la conversion aval
La séparation amidon-gluten ne s’arrête pas au séparateur. Elle influence la régularité avec laquelle les flux riches en amidon entrent en liquéfaction et en saccharification. Une variation au niveau de la séparation peut apparaître plus tard sous forme de réponse thermique différente, de comportement de suspension différent ou d’une aptitude à la conversion en dextrose moins prévisible.
C’est pourquoi les ingénieurs procédés évaluent souvent la séparation en fonction de ses effets aval, et pas seulement de sa performance locale. Un flux d’amidon plus propre et plus régulier peut simplifier la gestion de la conversion, réduire le temps de dépannage et soutenir une planification de production plus stable.
Pour les équipes achats et techniques, cela compte lors du choix d’un fournisseur d’enzymes. Le bon fournisseur doit pouvoir aborder dans une même discussion les contraintes de la partie humide, les objectifs de conversion aval, la documentation qualité, la constance des lots et l’accompagnement des essais.
Variable 7 : routines de maintenance et état mécanique
Aucun programme enzymatique ne remplace la discipline mécanique. Des composants usés, des tamis partiellement obstrués, un état de buses irrégulier, l’usure des pompes et des variations de nettoyage peuvent tous réduire la performance de séparation. Lorsque l’état des équipements évolue progressivement, l’équipe procédé peut s’habituer à cette dérive jusqu’à ce que les données de rendement, de clarté ou de filtration la rendent visible.
Les indicateurs pratiques de maintenance incluent :
- Des changements de réponse en pression dans le même état de production
- Des corrections manuelles plus fréquentes
- Une demande de nettoyage accrue
- Une variation de qualité des flux après les intervalles de maintenance
- Une récupération réduite malgré des intrants amont stables
Une bonne revue technique distingue l’état des équipements de la chimie du procédé. Cela évite à l’usine de surajuster l’utilisation d’enzymes pour compenser un problème mécanique.
Comment Mazerun accompagne l’évaluation
Mazerun accompagne les amidonneries de maïs par voie humide avec des recommandations enzymatiques construites autour des réalités de l’usine : fonctionnement continu, fenêtres d’essai définies, documentation qualité et observations de procédé mesurables. Le point de départ n’est pas une affirmation universelle. C’est l’analyse de l’endroit où l’usine observe une contrainte.
Un accompagnement pratique peut couvrir :
- Les symptômes actuels de séparation et leurs impacts aval
- La viscosité et le comportement d’écoulement en partie humide
- L’entraînement des fibres et les préoccupations liées à l’amidon lié
- La compatibilité de la fenêtre de dosage avec les opérations existantes
- Une conception d’essai limitant les perturbations
- Les besoins documentaires des équipes qualité et achats
- Les critères permettant de décider si le programme crée suffisamment de valeur
Pour les ingénieurs procédés, la valeur réside dans un chemin plus clair entre l’énoncé du problème et l’essai en usine. Pour les équipes achats, elle réside dans une discussion fournisseur fondée sur l’adéquation procédé, la documentation et la répétabilité.
Points à surveiller avant de demander un accompagnement
Avant d’engager une discussion sur les enzymes, il est utile de rassembler des observations pratiques provenant de la zone de séparation et des étapes aval. Les notes utiles peuvent inclure :
- Le moment où le problème apparaît pendant la campagne de production
- Le flux qui montre le premier changement visible
- Le fait que le problème suive ou non un changement de matière première, un intervalle de maintenance ou une variation de charge
- La manière dont la filtration, la clarification ou l’aptitude à la conversion est affectée
- Le fait que les opérateurs effectuent ou non des ajustements manuels plus fréquents
- Le résultat qui justifierait un essai
Ces informations aident Mazerun à recommander une approche enzymatique alignée sur les véritables critères de décision de l’usine.
Besoin d’une discussion enzymatique axée sur la séparation ?
Si la séparation amidon-gluten crée une pression sur le rendement, une instabilité de viscosité, une résistance à la filtration ou une variation de conversion aval, Mazerun peut aider à examiner les contraintes du procédé et à proposer une voie d’essai pratique.
Utilisez le formulaire de demande de devis sur le site pour partager votre application, le résultat visé et vos contraintes d’exploitation. Un représentant technique vous répondra avec les prochaines étapes pour la sélection enzymatique et l’accompagnement des essais.