Comment les ingénieurs procédés diagnostiquent les problèmes de viscosité dans les suspensions d’amidon
Les problèmes de viscosité commencent rarement au niveau de la pompe, là où ils sont d’abord remarqués. Dans une amidonnerie de maïs, une viscosité élevée ou instable de la suspension peut être le résultat visible de variations en amont du trempage, des conditions de broyage, de l’endommagement de l’amidon, de l’entraînement de fibres, de la dispersion des protéines, de variations de matière sèche, de dérives de température ou d’une fenêtre de dosage enzymatique qui n’est plus adaptée au procédé.
Pour une usine fonctionnant en continu, le problème ne se limite pas à une suspension plus épaisse. Il se traduit par une fiabilité de transfert réduite, une demande énergétique plus élevée, un échange thermique moins performant, une filtration plus lente, une déshydratation irrégulière et davantage d’interventions opérateur. Un bon diagnostic aide l’usine à distinguer une restriction mécanique d’une limite biochimique avant de perdre du temps de production.
Mazerun intervient comme fournisseur d’enzymes pour la voie humide du maïs avec une approche pragmatique : adapter le choix de l’enzyme et la stratégie de dosage aux contraintes réelles de l’usine, puis accompagner les essais avec une documentation exploitable par les équipes procédés, qualité et achats.
À quoi ressemblent les problèmes de viscosité sur le terrain
Un problème de viscosité est généralement confirmé par plusieurs symptômes. Les indicateurs courants incluent :
- Charge de pompage plus élevée ou débit de transfert réduit au même objectif de matière sèche
- Suspension qui circule correctement sur un poste et difficilement sur le suivant
- Échangeurs thermiques nécessitant une pression différentielle plus élevée ou un temps de séjour plus long
- Renouvellement irrégulier des cuves, zones mortes ou vidange lente
- Résistance à la filtration, colmatage des tamis ou baisse de l’efficacité de lavage
- Instabilité des centrifugeuses ou des hydrocyclones due à un comportement d’alimentation irrégulier
- Étapes de conversion en dextrose plus difficiles à maîtriser parce que la liquéfaction est moins homogène
- Ajout d’eau par les opérateurs pour rétablir la circulation, puis perte d’équilibre des matières sèches en aval
La question importante est de savoir si la viscosité provient du comportement de l’amidon, de polymères non amylacés, de variations de matière sèche, de l’entraînement de protéines/fibres ou de conditions opératoires qui réduisent l’efficacité enzymatique.
Commencer par une cartographie du procédé, pas par un seul échantillon
Un seul bécher de laboratoire peut confirmer qu’une suspension est épaisse. Il ne peut pas expliquer pourquoi. Commencez par cartographier le moment où le problème apparaît et ce qui a changé autour de ce point.
Vérifier le profil temporel
Demandez-vous si l’augmentation de viscosité est :
- Continue sur plusieurs jours
- Liée à un changement de lot de maïs
- Plus visible après le trempage ou le premier broyage
- Plus marquée à teneur en matière sèche élevée
- Plus forte lorsque les flux de recyclage augmentent
- Observée lors d’événements de correction de température ou de pH
- Reliée au nettoyage, à la maintenance ou au remplacement des tamis
Un schéma récurrent indique souvent une cause racine stable. Un schéma aléatoire suggère plutôt une variabilité de l’alimentation, un problème de fiabilité du dosage ou une restriction mécanique intermittente.
Comparer le comportement de viscosité aux matières sèches
De nombreux problèmes de suspension sont attribués aux enzymes alors que le véritable facteur est l’irrégularité de la matière sèche. Avant de modifier la chimie, vérifiez si l’usine maintient bien la fenêtre de matière sèche prévue. De faibles variations peuvent provoquer de grandes différences de circulation, surtout lorsque les fragments de fibres ou les fines protéiques sont élevés.
Examiner où l’eau est utilisée comme correction
L’ajout d’eau peut rétablir la pompabilité, mais il déplace souvent le problème en aval. La dilution peut réduire la viscosité dans une cuve tout en augmentant la charge des évaporateurs, en réduisant la capacité ou en modifiant l’équilibre de filtration. Si les opérateurs dépendent de l’eau pour maintenir la circulation de la suspension, l’usine a besoin d’une solution plus maîtrisée.
Causes amont courantes en amidonnerie de maïs
1. Variabilité du trempage
Le trempage influence le ramollissement du grain, le relâchement de la matrice protéique et la qualité de la séparation de l’amidon vis-à-vis des fibres et du gluten. Lorsque les conditions de trempage dérivent, l’usine peut voir davantage de matière liée entrer dans les étapes aval de séparation et de conversion. Cela peut augmenter la viscosité et réduire la netteté de la séparation.
Points à vérifier :
- Variations des lots de maïs en termes de dureté, d’humidité ou d’historique de stockage
- Changements du temps de séjour au trempage ou du profil de température
- Qualité irrégulière de l’eau de trempage ou équilibre de recyclage instable
- Augmentation des fragments de fibres après broyage
- Plus grande quantité de matières fines en suspension entrant dans les flux d’amidon
Un programme enzymatique ne remplace pas un contrôle stable du trempage, mais il peut contribuer à élargir la fenêtre opératoire lorsque la qualité du maïs entrant varie.
2. Broyage et entraînement de fibres
Un surbroyage peut générer des fibres fines et de l’amidon endommagé, ce qui augmente la rétention d’eau et épaissit la suspension. Un broyage insuffisant peut laisser de l’amidon piégé et réduire le rendement de récupération. Les deux situations peuvent perturber la viscosité, mais les actions correctives sont différentes.
Les ingénieurs procédés doivent comparer les réglages des moulins, l’état des tamis, l’efficacité du lavage des fibres et les profils de pertes d’amidon avant d’ajuster le dosage enzymatique.
3. Dispersion des protéines et du gluten
L’entraînement de fines protéines peut modifier la rhéologie de la suspension et perturber une séparation propre. Si les problèmes de viscosité coïncident avec une moins bonne séparation du gluten ou une turbidité plus élevée dans les flux d’amidon, le problème ne relève peut-être pas uniquement de la liquéfaction de l’amidon.
4. Endommagement de l’amidon et comportement de gélatinisation
Lorsque l’amidon est endommagé ou exposé à la chaleur et au cisaillement en dehors de la fenêtre prévue, l’hydratation et le gonflement peuvent augmenter rapidement. C’est particulièrement important autour des échangeurs thermiques, de la cuisson par jet, des cuves de liquéfaction et des lignes de maintien, où le temps de séjour et l’uniformité de température sont déterminants.
5. Polysaccharides non amylacés
Les composants des fibres de maïs peuvent contribuer à la rétention d’eau et à la résistance à l’écoulement de la suspension. Un soutien ciblé par carbohydrases peut réduire cette contribution lorsque les fines de fibres font partie du problème. La meilleure approche enzymatique dépend de l’endroit où la matière entre dans le procédé et de l’objectif recherché : circulation, séparation, filtration ou soutien à la conversion.
Distinguer les restrictions mécaniques de la viscosité biochimique
Avant de modifier la stratégie enzymatique, écartez les causes mécaniques de base :
- Crépines ou conduites partiellement obstruées
- Éléments internes de pompe usés réduisant le débit réel
- Colmatage des tamis ou montage incorrect des tamis
- Zones mortes dans les cuves ou agitation insuffisante
- Encrassement des échangeurs thermiques
- Mauvais mélange aux points d’ajout de l’enzyme
- Dérive de la pompe doseuse, entrée d’air ou mauvais étalonnage
Un problème de viscosité biochimique présente généralement un lien avec la composition de l’alimentation, la température, le pH, le temps de séjour ou le contact enzymatique. Un problème mécanique apparaît souvent comme une anomalie de pression ou de débit isolée dans une section.
Où la stratégie enzymatique peut aider
Les solutions enzymatiques Mazerun pour l’amidonnerie de maïs sont sélectionnées en fonction de l’objectif procédé, et non autour d’un nom de produit générique. Dans le dépannage de la viscosité, la question enzymatique correspond généralement à l’un des quatre cas suivants.
Cas 1 : La suspension doit circuler plus rapidement avant la séparation
Si la viscosité limite le transfert, le renouvellement des cuves ou la stabilité d’alimentation, l’objectif peut être de réduire la rétention d’eau due à l’amidon et aux composants non amylacés sans perturber l’objectif de séparation. Le point de dosage et le temps de contact sont aussi importants que le choix de l’enzyme.
Cas 2 : Le transfert thermique devient le goulot d’étranglement
Une suspension épaisse réduit l’efficacité du transfert thermique et peut créer une cuisson ou un maintien non homogène. Une étape contrôlée de réduction de la viscosité peut améliorer l’uniformité de température et réduire les interventions opérateur, surtout lorsque les objectifs de matière sèche sont élevés.
Cas 3 : La filtration et le lavage ralentissent
Si les tamis, filtres ou systèmes de lavage des fibres perdent en capacité, le choix enzymatique doit se concentrer sur la fraction polymérique responsable de la résistance. Une mauvaise approche peut rendre la suspension plus facile à pomper mais plus difficile à séparer ; la conception de l’essai doit donc mesurer à la fois la circulation et le résultat de séparation.
Cas 4 : La conversion en dextrose est irrégulière
Si la liquéfaction est hétérogène, la saccharification peut devenir plus difficile à maîtriser. La solution peut inclure une meilleure stabilité de liquéfaction, un emplacement de dosage amélioré ou un package enzymatique plus robuste pour la fenêtre réelle de température, de pH et de temps de séjour de l’usine.
Liste de contrôle diagnostique pratique
Utilisez cette séquence avant de vous engager dans un essai en usine.
Données procédé à collecter
- Historique des lots de maïs et des conditions de trempage
- Tendance des matières sèches de la suspension par poste
- Tendance de charge de pompe et de débit aux principaux points de transfert
- Profil de température à travers les échangeurs thermiques et les cuves de maintien
- Tendance du pH aux points d’ajout d’enzyme et dans les zones de réaction
- Consignes des pompes doseuses et soutirage réel
- Estimation du temps de séjour au débit actuel
- Notes de performance des tamis, hydrocyclones, centrifugeuses et filtres
- Tout ajout d’eau réalisé pour rétablir la circulation
Échantillons à comparer
- Suspension en fonctionnement normal versus suspension à forte viscosité
- Avant et après les points de restriction suspectés
- Avant et après l’ajout d’enzyme
- Différents postes sur le même lot de maïs
- Même point procédé sur deux lots de maïs
Critères d’essai à définir
Un essai enzymatique utile doit définir les critères opérationnels avant l’ajout de la première dose. Pour le dépannage de la viscosité, les critères pratiques peuvent inclure :
- Charge de pompe plus faible au même objectif de matière sèche
- Débit de transfert plus stable
- Amélioration de la performance des échangeurs thermiques
- Temps de renouvellement des cuves plus court
- Réduction de la résistance à la filtration
- Meilleure stabilité de séparation
- Moins de dilution corrective
- Profil de conversion aval plus constant
L’usine doit également définir ce qui ne doit pas changer : qualité de l’amidon, équilibre de séparation, objectif de dextrose, couleur, odeur, exigences documentaires et routine de nettoyage.
Pourquoi la fenêtre de dosage est importante
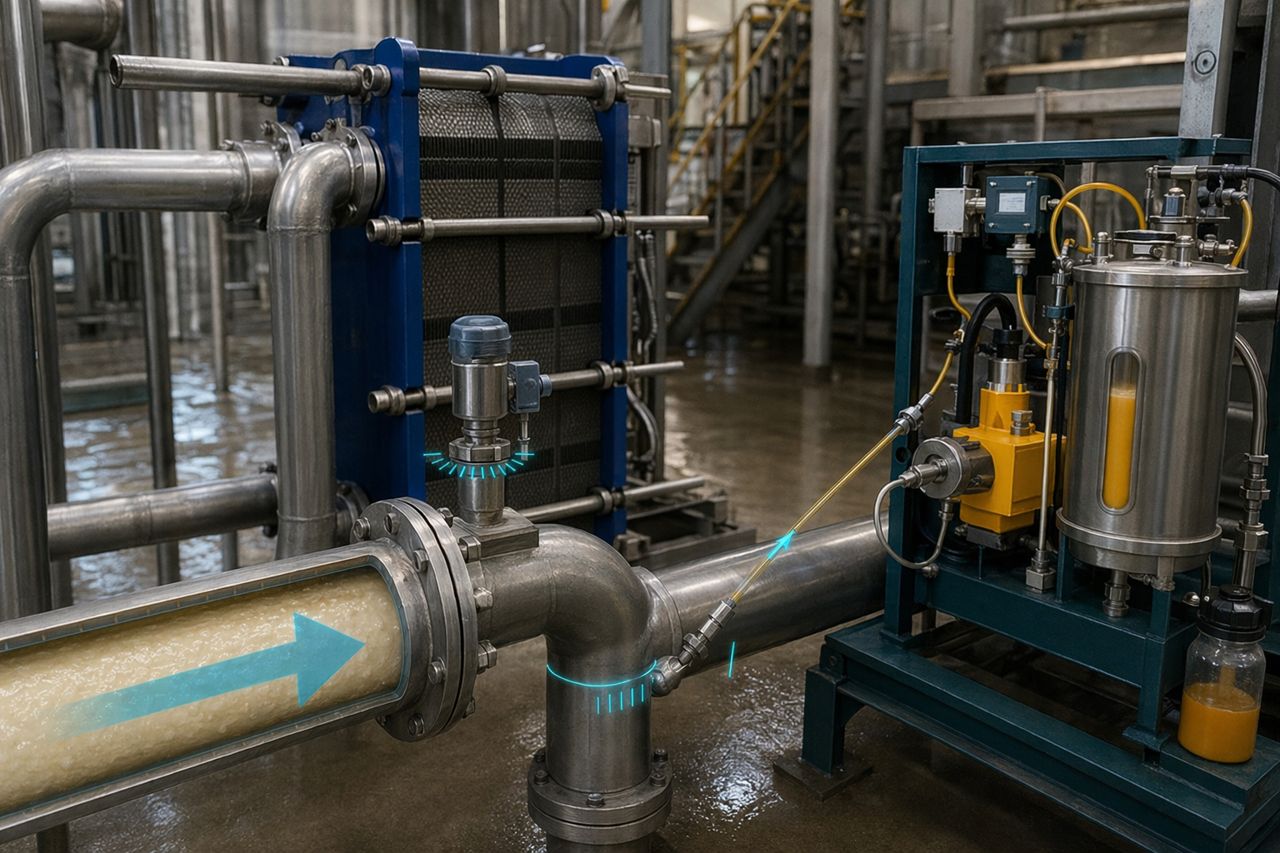
Même une enzyme bien adaptée peut sous-performer si elle est ajoutée trop tard, mal mélangée ou exposée à une condition de procédé en dehors de sa fenêtre d’efficacité. En fonctionnement continu, la fiabilité du dosage fait partie du système enzymatique.
Questions clés :
- L’enzyme est-elle ajoutée à un endroit où elle peut se mélanger avant que la viscosité ne devienne limitante ?
- Le temps de contact est-il suffisant au débit prévu ?
- Le profil de température soutient-il la réaction souhaitée ?
- Le pH est-il suffisamment stable pour obtenir une performance répétable ?
- Le flux de recyclage dilue-t-il, concentre-t-il ou réintroduit-il la matière cible ?
- La pompe doseuse peut-elle rester stable lors des changements de débit ?
Un léger changement d’emplacement de dosage peut parfois apporter plus de valeur qu’une dose plus élevée au mauvais endroit.
Comment Mazerun accompagne les essais en usine
Mazerun accompagne les équipes d’amidonneries de maïs dans la sélection enzymatique, la planification des essais et la documentation destinée à la prise de décision industrielle. Notre rôle est d’aider les ingénieurs procédés à passer de « la suspension est trop épaisse » à un diagnostic maîtrisé et à une amélioration opérationnelle mesurable.
L’accompagnement des essais peut inclure :
- Revue de la cartographie du procédé et des sources probables de viscosité
- Recommandation de candidats enzymatiques pour l’étape cible
- Conseils sur la fenêtre de dosage en matière de température, pH, temps de séjour et mélange
- Structure de plan d’essai avec critères pratiques en usine
- Soutien à la documentation qualité et achats
- Revue post-essai axée sur le rendement, la séparation, la disponibilité et la régularité d’exploitation
Demander un devis
Si la viscosité affecte la charge de pompage, le débit de filtration, le transfert thermique ou la stabilité de la conversion en dextrose, Mazerun peut vous aider à définir une approche enzymatique pour votre amidonnerie de maïs.
Utilisez le formulaire demander un devis sur le site et indiquez l’étape du procédé, la plage de matières sèches, la fenêtre de température, la plage de pH, le goulot d’étranglement actuel et le résultat opérationnel que vous souhaitez améliorer. Un spécialiste technique examinera l’application et vous répondra avec une prochaine étape concrète.
Demander un devis