Amido de milho de grau alimentício, para ração e industrial: o que muda dentro da planta
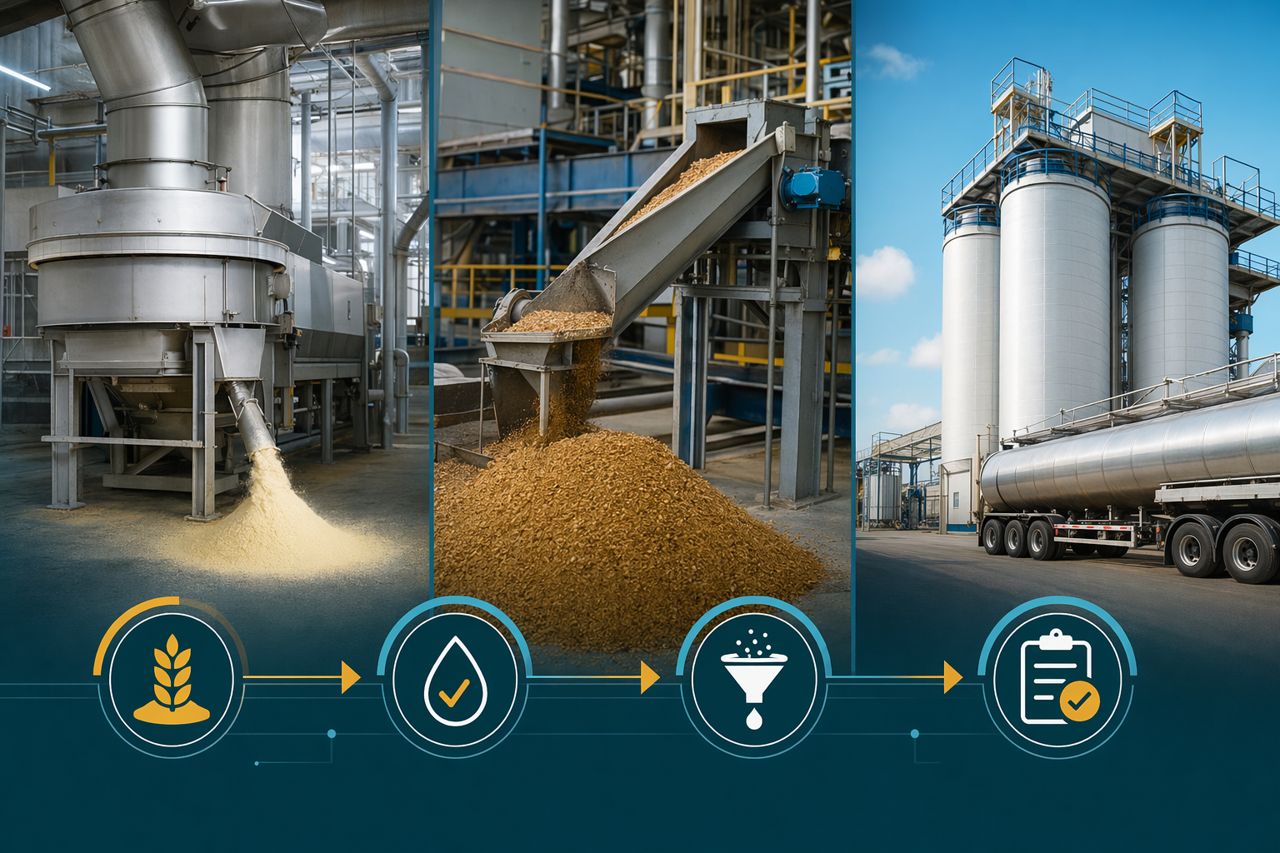
O amido de milho pode sair da mesma planta de moagem úmida por diferentes portas comerciais: aplicações alimentícias, coprodutos ligados à ração ou aplicações industriais. O processo a montante parece familiar em todos os casos: maceração, moagem, separação do gérmen, remoção de fibra, separação do glúten, lavagem do amido, desaguamento, secagem e embalagem ou conversão posterior.
O que muda é a ênfase do controle.
Uma linha de amido de grau alimentício geralmente é governada por expectativas mais rigorosas de higiene, rastreabilidade, aspectos sensoriais e auditorias de clientes. Um fluxo de produto voltado para ração coloca mais atenção em nutrientes recuperáveis, consistência dos coprodutos, umidade e roteamento eficiente de sólidos. O amido industrial pode tolerar metas de aparência diferentes, mas frequentemente exige forte consistência funcional: viscosidade, comportamento de filtração, prontidão para conversão ou desempenho previsível em sistemas de papel, papelão ondulado, fermentação, têxteis ou adesivos.
Para um fornecedor de enzimas para moagem úmida de milho, a questão prática não é apenas qual enzima se ajusta ao substrato. É para onde o produto está indo, o que a planta está medindo e quanto risco operacional a equipe pode aceitar durante um teste.
A mesma planta de moagem úmida de milho, três filtros de decisão diferentes
Uma planta de moagem úmida é um sistema integrado. Uma mudança na maceração, no perfil de moagem, na viscosidade ou no equilíbrio de separação pode deslocar valor entre amido, glúten, fibra, gérmen, vinhaça leve, água de processo e conversão a jusante.
O destino do grau influencia decisões em quatro áreas:
- Prioridade do processo: pureza do amido, rendimento, produtividade, controle de viscosidade, eficiência de lavagem ou recuperação de coprodutos.
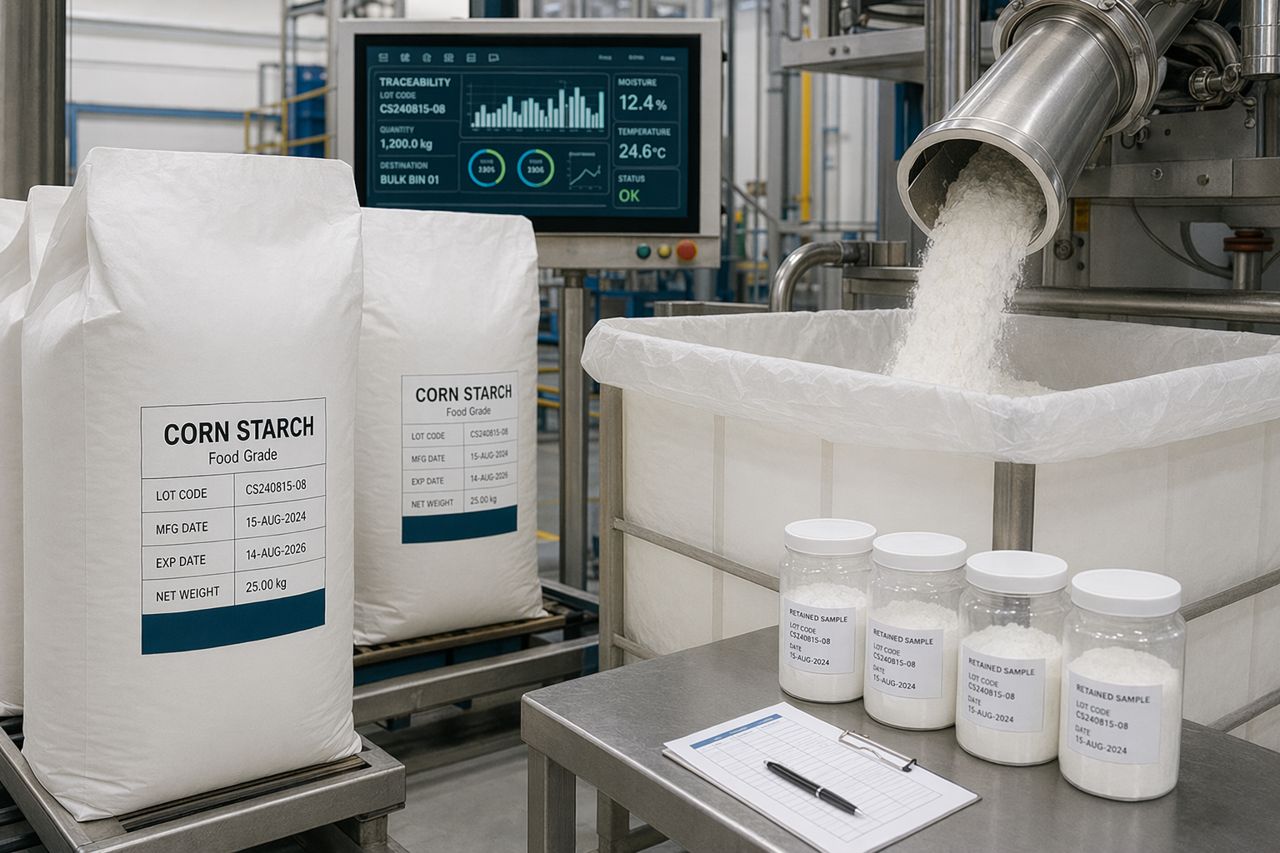
- Documentação: declarações de alergênicos, expectativas de contato com alimentos, rastreabilidade, questionários de clientes e arquivos de controle de mudanças.
- Embalagem e logística: caminhão-tanque a granel, transferência para silo, sacos, big bags, proteção contra umidade, segregação de lotes ou procedimentos dedicados de carregamento.
- Tolerância a testes: quanta variação a planta pode permitir enquanto ainda cumpre compromissos de expedição e critérios de liberação da qualidade.
Programas enzimáticos precisam se adequar a essas restrições, em vez de operar fora delas.
Amido de milho de grau alimentício: controle, limpeza e confiança na liberação
A produção de amido de grau alimentício coloca a planta sob o mais alto nível de escrutínio por parte de clientes e da qualidade. Compradores frequentemente se concentram em cor, odor, neutralidade de sabor, controle microbiológico, prevenção de materiais estranhos, suporte à rotulagem e comportamento funcional consistente.
Dentro da planta, isso normalmente aumenta a atenção sobre:
- Controle da água de maceração e variabilidade do milho bruto.
- Superfícies de contato em aço inoxidável, caminhos de transferência limpos e pontos de retenção higiênicos.
- Separação amido-proteína para apoiar metas de baixo teor de proteína residual.
- Disciplina no uso de água de lavagem e remoção de solúveis.
- Condições de secagem que protejam a cor e evitem desvios de qualidade relacionados ao calor.
- Rastreabilidade do lote desde o recebimento do milho até a embalagem.
Onde as enzimas podem ser relevantes
Em operações de grau alimentício, o uso de enzimas geralmente é avaliado por uma ótica conservadora. A planta busca benefício de processo sem introduzir risco de rotulagem, documentação ou contaminação.
Objetivos típicos relacionados a enzimas podem incluir:
- Apoiar a consistência da maceração quando a qualidade do milho muda sazonalmente.
- Reduzir a viscosidade em fluxos de processo selecionados para melhorar bombeamento e separação.
- Melhorar a acessibilidade do amido antes da hidrólise ou da produção de amido modificado.
- Estabilizar o comportamento de filtração ou desaguamento quando o manuseio de altos teores de sólidos limita a produtividade.
Para a Mazerun, a discussão técnica começa com os controles existentes da planta: faixa de pH, perfil de temperatura, tempo de retenção, nível de sólidos, plano de sanitização e expectativas de documentação. A recomendação enzimática precisa então corresponder tanto ao processo de moagem úmida quanto ao ambiente de liberação do cliente.
Fluxos ligados à ração: valor recuperável e coprodutos consistentes
A moagem úmida de milho não produz apenas amido. Gérmen, farelo de glúten, ração de glúten, fibra e licor de maceração concentrado representam fluxos de valor importantes. Quando o foco comercial inclui coprodutos para ração, a planta frequentemente prioriza captura de sólidos, consistência nutricional, eficiência de secagem e manuseio previsível.
Operações ligadas à ração podem ser menos sensíveis à brancura do amido ou à embalagem de grau alimentício, mas ainda são altamente sensíveis à economia do processo. Viscosidade excessiva, separação deficiente, comportamento irregular da fibra ou umidade instável podem aumentar a demanda de energia e reduzir a consistência comercializável.
Prioridades práticas da planta
Decisões voltadas para ração frequentemente se concentram em:
- Separação eficiente do amido em relação à fibra e à proteína.
- Fluxo estável de sólidos para evaporadores, prensas, filtros e secadores.
- Redução de incrustações e menos desacelerações não planejadas.
- Umidade e perfil nutricional consistentes nos coprodutos de saída.
- Melhor uso da água de processo sem sobrecarregar a recuperação a jusante.
Onde as enzimas podem ser relevantes
As enzimas podem ajudar alterando o comportamento de manuseio de fluxos selecionados ricos em carboidratos. O objetivo não é simplesmente degradar material. O objetivo é tornar o fluxo mais fácil de movimentar, separar, lavar, concentrar ou secar dentro dos limites mecânicos existentes da planta.
Um bom plano de teste deve acompanhar indicadores práticos: carga de bombeamento, desempenho de peneiras, estabilidade de centrífugas, taxa de filtração, carga do secador, consistência da umidade dos coprodutos e perda de amido em fluxos não amiláceos.
Amido de milho industrial: consistência de desempenho acima da aparência isolada
Clientes de amido industrial geralmente se importam menos com neutralidade culinária e mais com desempenho de processo previsível. Isso pode significar estabilidade de viscosidade, força de ligação, formação de filme, velocidade de conversão, manuseio de sólidos, adequação à fermentação ou compatibilidade com a formulação do cliente.
Destinos industriais podem incluir:
- Papel e papelão ondulado.
- Adesivos e ligantes.
- Engomagem têxtil.
- Matéria-prima para fermentação.
- Ligantes relacionados à fundição e construção.
- Rotas de conversão química.
Portanto, a planta pode ajustar umidade do amido, comportamento das partículas, prontidão para conversão e consistência de expedição em torno do desempenho a jusante, em vez de requisitos sensoriais alimentícios.
Onde as enzimas podem ser relevantes
Para amido industrial, a estratégia enzimática frequentemente está ligada à especificação funcional. Exemplos incluem redução de viscosidade antes de evaporação ou concentração, suporte à liquefação para conversão em dextrose ou preparação de fluxos de amido que precisam de hidrólise a jusante previsível.
Clientes industriais podem aceitar pacotes de documentação diferentes dos clientes alimentícios, mas ainda esperam consistência. Se uma mudança enzimática altera viscosidade, comportamento de filtração ou perfil de carboidratos, a planta precisa de uma visão clara de antes e depois e de um caminho de implementação controlado.
O que realmente muda dentro da planta?
Os equipamentos podem não mudar drasticamente, mas as prioridades operacionais mudam.
| Área da planta |
Ênfase para grau alimentício |
Ênfase ligada à ração |
Ênfase industrial |
| Recebimento do milho |
Rastreabilidade, triagem de qualidade, prevenção de contaminantes |
Valor nutricional, umidade, estabilidade de armazenamento |
Potencial de desempenho do amido, consistência |
| Maceração |
Extração controlada, disciplina microbiológica, liberação do amido |
Recuperação de sólidos e equilíbrio da água de processo |
Amolecimento consistente para conversão a jusante |
| Separação |
Pureza do amido e baixa transferência de proteína |
Recuperação eficiente entre amido, glúten e fibra |
Qualidade de fração estável para uso funcional |
| Lavagem |
Remoção de solúveis, cor, odor, confiança na liberação |
Balanço hídrico e captura de sólidos |
Consistência funcional e prontidão para conversão |
| Desaguamento e secagem |
Controle de umidade, higiene, prontidão para embalagem |
Eficiência energética e estabilidade de coprodutos |
Umidade e comportamento de manuseio para o processo do cliente |
| Documentação |
Segurança de alimentos, rastreabilidade, auditorias de clientes |
Conformidade para ração e consistência nutricional |
Especificações técnicas e registros de desempenho |
É por isso que uma única recomendação enzimática não pode ser separada do destino do produto. A mesma faixa de dosagem que melhora a viscosidade em um fluxo industrial pode ser inadequada para uma linha de grau alimentício se complicar a documentação, os testes de liberação ou a aprovação do cliente.
A seleção de enzimas deve seguir o destino comercial
Uma revisão enzimática disciplinada geralmente começa com três perguntas.
1. Qual é o gargalo?
A planta está perdendo amido na fibra? A alta viscosidade está limitando o fluxo? Uma centrífuga está operando próxima ao seu limite de estabilidade? A filtração fica mais lenta durante determinados períodos da safra de milho? A conversão em dextrose é menos previsível do que o esperado?
O gargalo define o alvo enzimático com mais clareza do que apenas o rótulo do grau.
2. Onde está a janela aceitável de dosagem?
Plantas de moagem úmida de milho operam continuamente, e a dosagem precisa respeitar restrições reais da planta: pontos de injeção disponíveis, qualidade de mistura, perfil de temperatura, faixa de pH, tempo de retenção, cronograma de CIP e acesso para amostragem. Uma enzima tecnicamente adequada que não possa ser introduzida de forma limpa na linha não sobreviverá à revisão da planta.
3. Que comprovação a qualidade e as operações precisam?
Produtos alimentícios, para ração e industriais exigem diferentes pacotes de evidências. Um cliente de grau alimentício pode precisar de documentação de alergênicos, declarações de origem, rastreabilidade de lote e suporte ao controle de mudanças. Um fluxo ligado à ração pode precisar de dados de consistência dos coprodutos. Um cliente industrial pode se concentrar em curva de viscosidade, desempenho de filtração, perfil de carboidratos ou resultado de conversão.
A Mazerun apoia a avaliação de enzimas com base nas evidências de que a planta realmente precisa para tomar uma decisão controlada.
Desenho do teste: mantenha-o restrito o suficiente para ser confiável
Um teste em uma planta de moagem úmida não deve se tornar um exercício de adivinhação em toda a fábrica. Os melhores testes isolam uma pergunta de processo, definem o comportamento de referência e estabelecem condições de parada antes do início da dosagem.
Um plano de teste prático pode incluir:
- Mapa atual do processo e ponto de injeção proposto.
- Dados de referência de dias operacionais comparáveis.
- Observações sobre qualidade do milho e registros das condições de maceração.
- Fluxo-alvo, tempo de retenção e condições de mistura.
- Indicadores esperados, como viscosidade, comportamento de filtração, estabilidade de separação, perda de amido, carga do secador ou tendência de conversão em dextrose.
- Documentação de qualidade exigida antes que o material do teste possa entrar no canal de produto pretendido.
- Reunião clara de revisão com operações, qualidade e partes interessadas comerciais.
Essa abordagem ajuda a planta a evitar confundir um efeito enzimático real com variações normais de safra, moagem ou produtividade.
As expectativas de embalagem também mudam por grau
A embalagem muitas vezes é tratada como um tema logístico, mas, para o amido, ela faz parte do controle de grau.
O amido de grau alimentício pode exigir segregação mais rigorosa, sacos ou big bags limpos, sistemas de transferência vedados, codificação de lotes, amostras retidas e práticas de higiene documentadas. Produtos ligados à ração podem priorizar movimentação a granel, estabilidade de umidade e carregamento previsível em canais de ração. O amido industrial pode ser expedido a granel, em sacos ou em caminhões-tanque, dependendo do processo do cliente e da sensibilidade à umidade.
Se um programa enzimático altera o comportamento dos sólidos ou a carga de secagem, o desempenho da embalagem também pode mudar. Um amido que deságua com mais eficiência pode se comportar de maneira diferente na secagem, no resfriamento, no transporte ou no ensaque. Essas observações a jusante devem ser incluídas na revisão do teste.
Como a Mazerun apoia equipes de moagem úmida de milho
A Mazerun trabalha com equipes de moagem úmida de milho que precisam de suporte enzimático prático sem interromper a operação contínua. Nosso papel é conectar a seleção de enzimas à realidade da planta: substrato, tempo de contato, caminho de fluxo, temperatura de processo, faixa de pH, necessidades de documentação e destino comercial do amido ou coproduto.
O suporte pode incluir:
- Revisão de aplicação para maceração, separação, redução de viscosidade, liquefação, sacarificação, filtração ou conversão em dextrose.
- Seleção de candidatas enzimáticas compatíveis com as restrições da planta.
- Suporte ao protocolo de teste com indicadores operacionais definidos.
- Suporte de documentação de qualidade para revisão do cliente.
- Orientação de aumento de escala, da avaliação em bancada ao teste controlado em planta.
- Solução de problemas quando a qualidade do milho, a viscosidade ou o comportamento de separação mudam.
O objetivo não é adicionar complexidade. O objetivo é ajudar a planta a fazer uma mudança mensurada, com evidências suficientes para manter alinhadas as equipes de produção, qualidade e comercial.
Solicite orientação enzimática para sua meta de grau de amido
Se sua planta está comparando requisitos de amido de milho alimentício, ligado à ração ou industrial, a Mazerun pode ajudar a revisar a etapa do processo, as restrições de grau e o caminho de teste antes do início da dosagem.
Solicite uma cotação pelo formulário no site e inclua o grau do produto-alvo, a etapa do processo, o gargalo operacional e quaisquer expectativas de documentação. Responderemos com uma recomendação enzimática prática e um plano de discussão para o teste.